技術現況

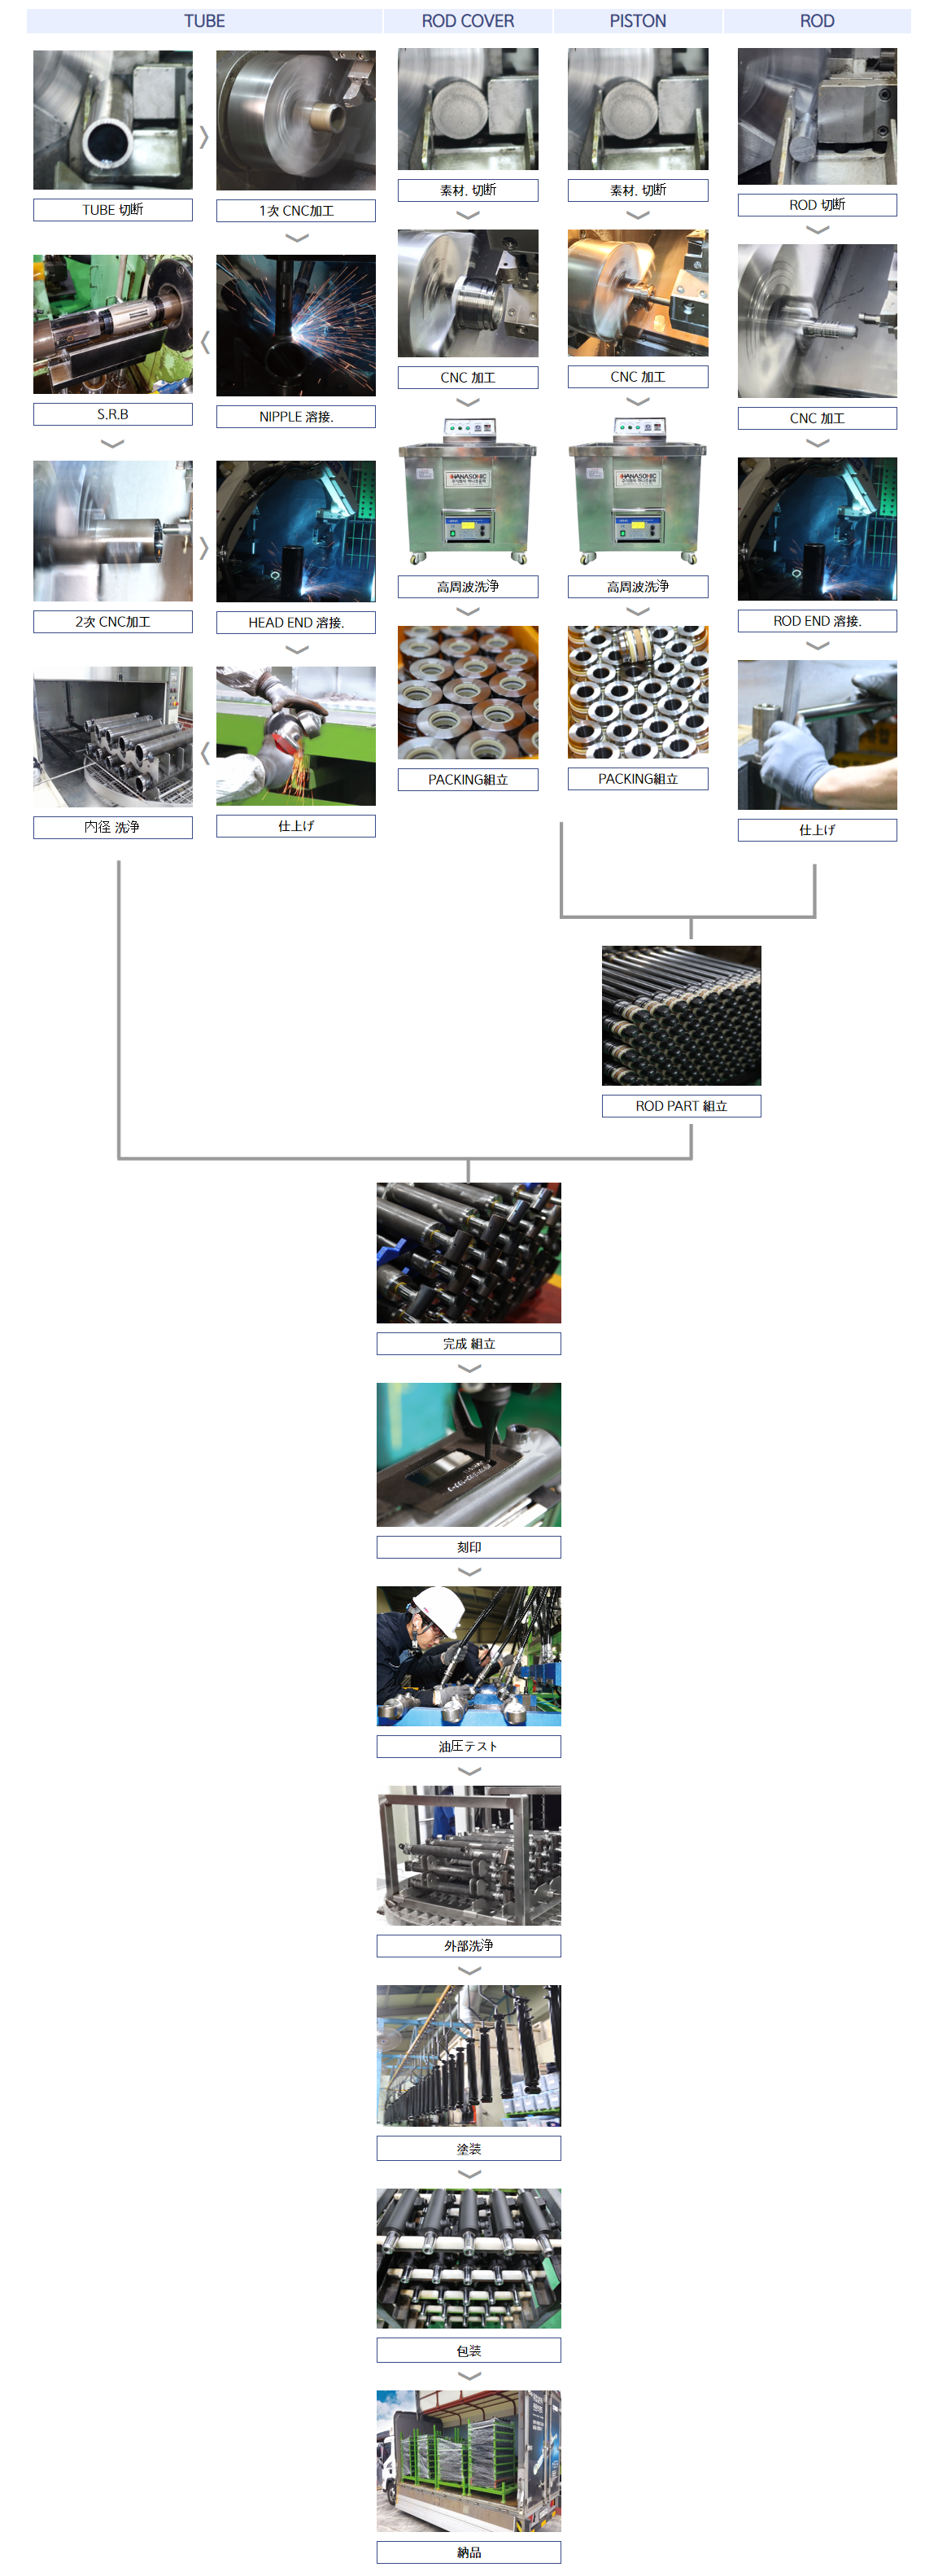
細部工程

ここをクリックすると、
工程をご覧いただけます。

※ 上記の各項目をクリックすると、
各工程に関する内容がすぐ下のスライドに表示されます。
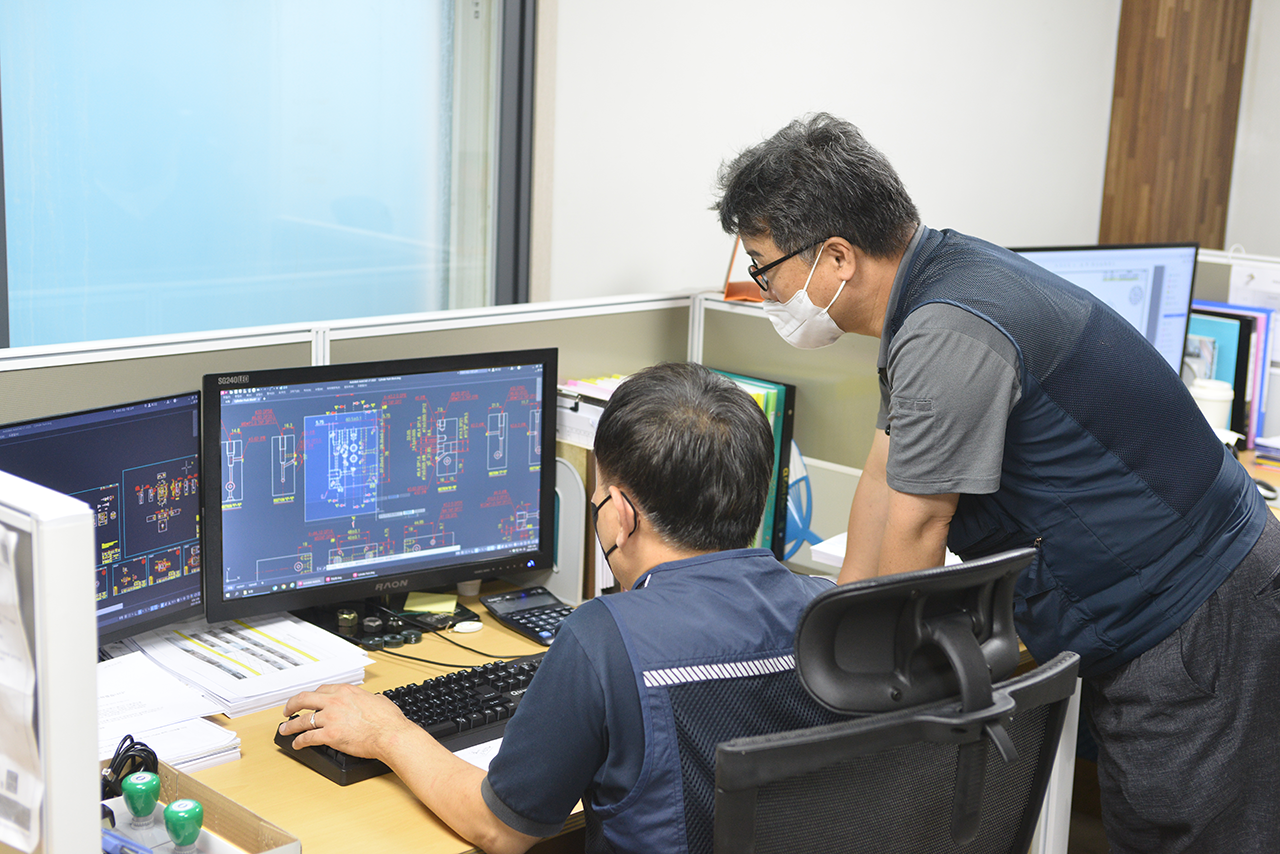
01 設計
製品の使用用途、環境、品質のレベルなどを考慮した流体力学設計
(機械工学及び流体力学に基づいた設計ノウハウ技術を保有)
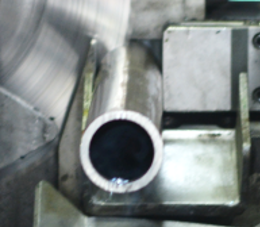
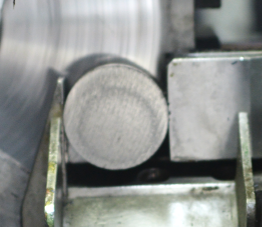
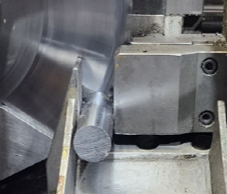
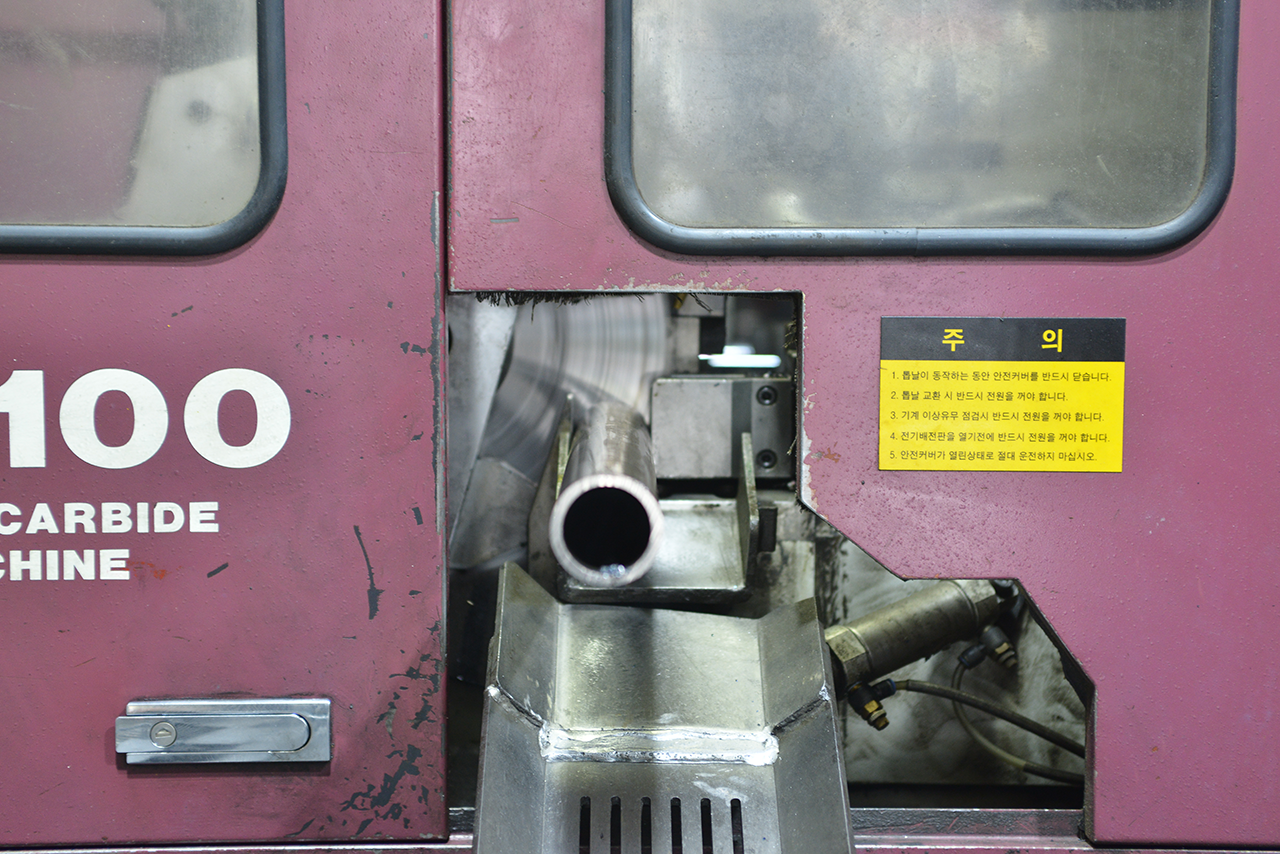
02 切断
独自のTUBE切断加工で短納期対応·素早い生産フィードバックが可能
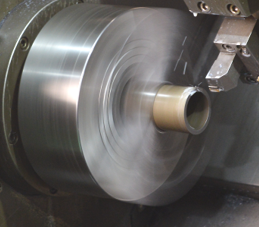
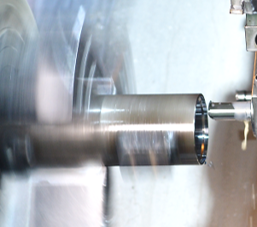
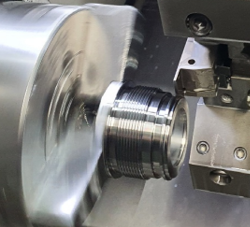
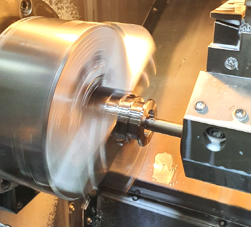
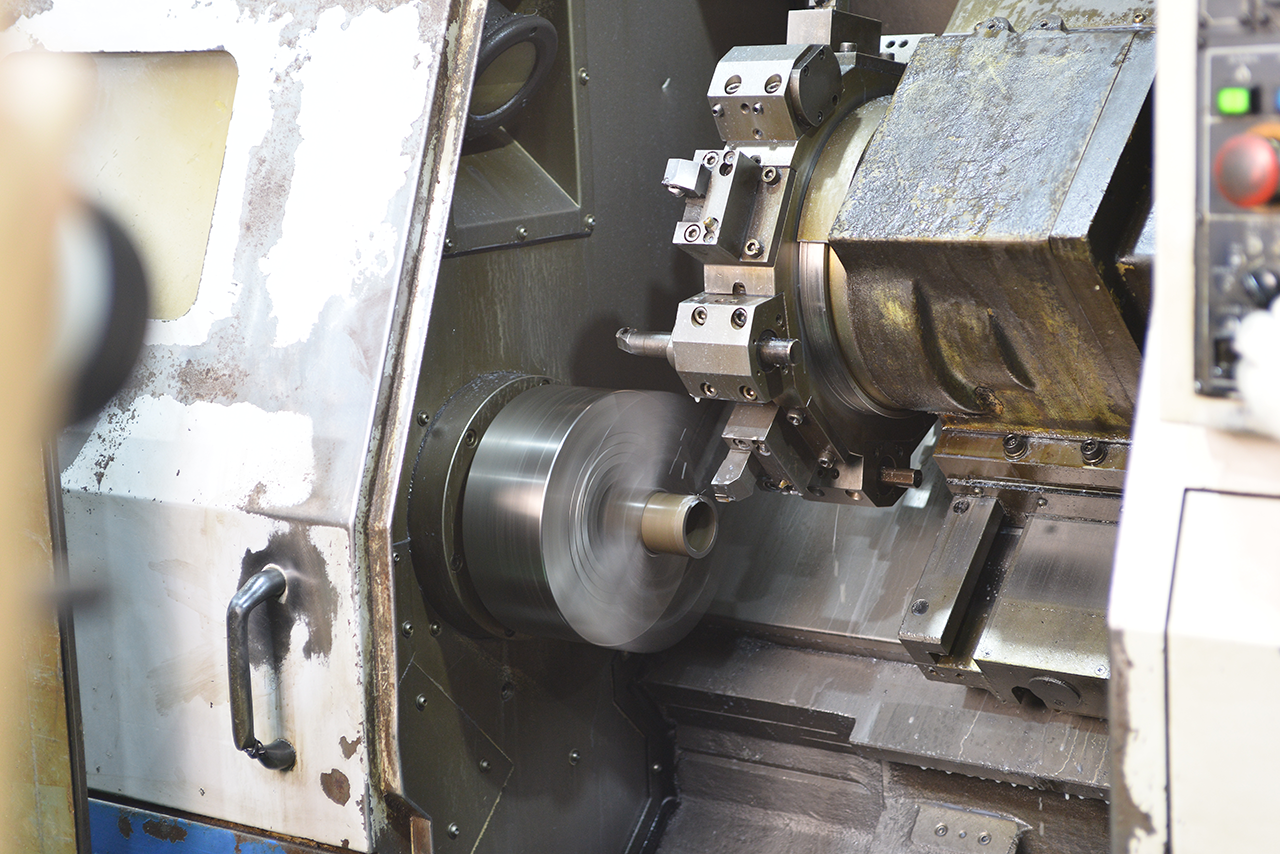
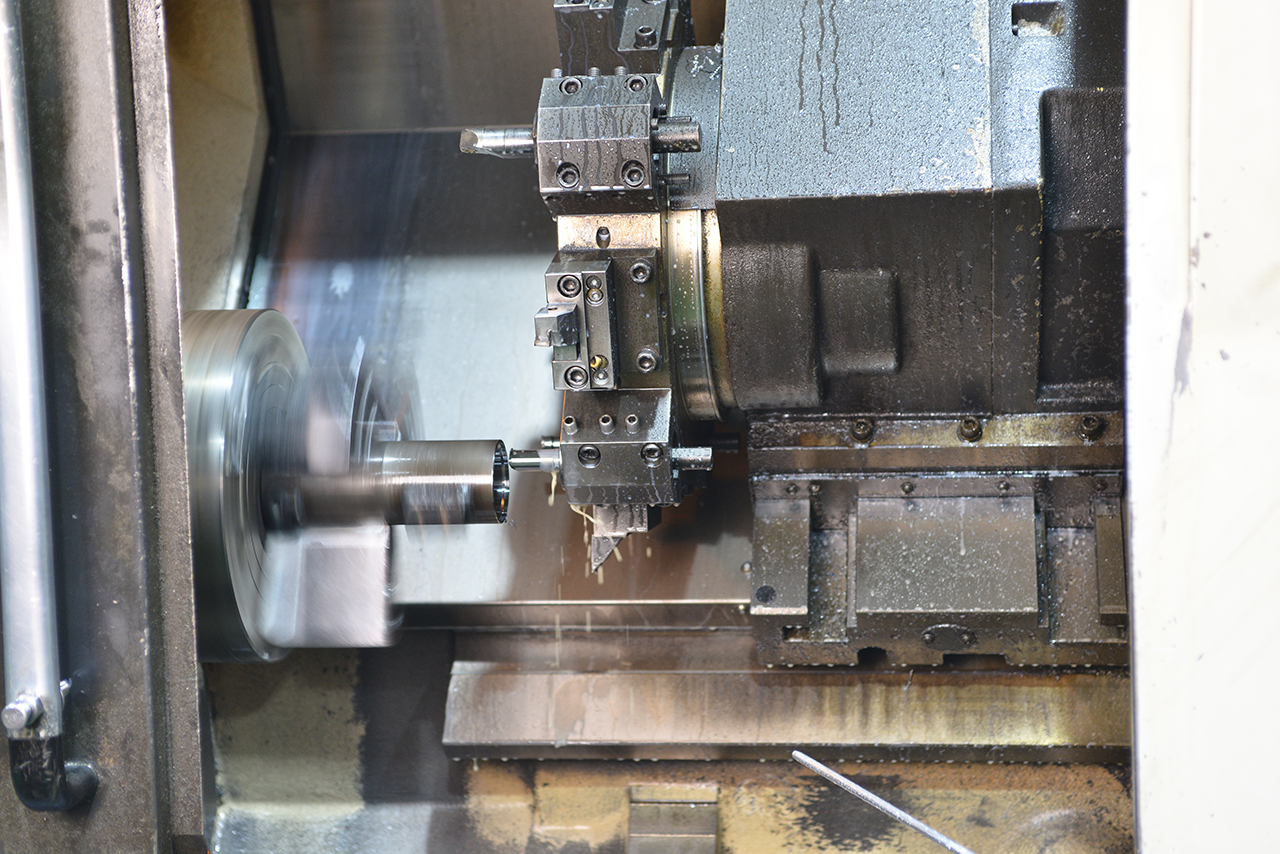
03 1次 CNC加工
切断された原材料をCNCM/C加工により図面に表記された寸法を完成
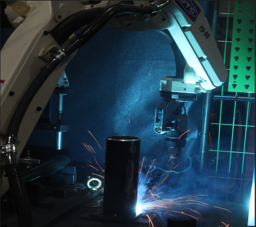
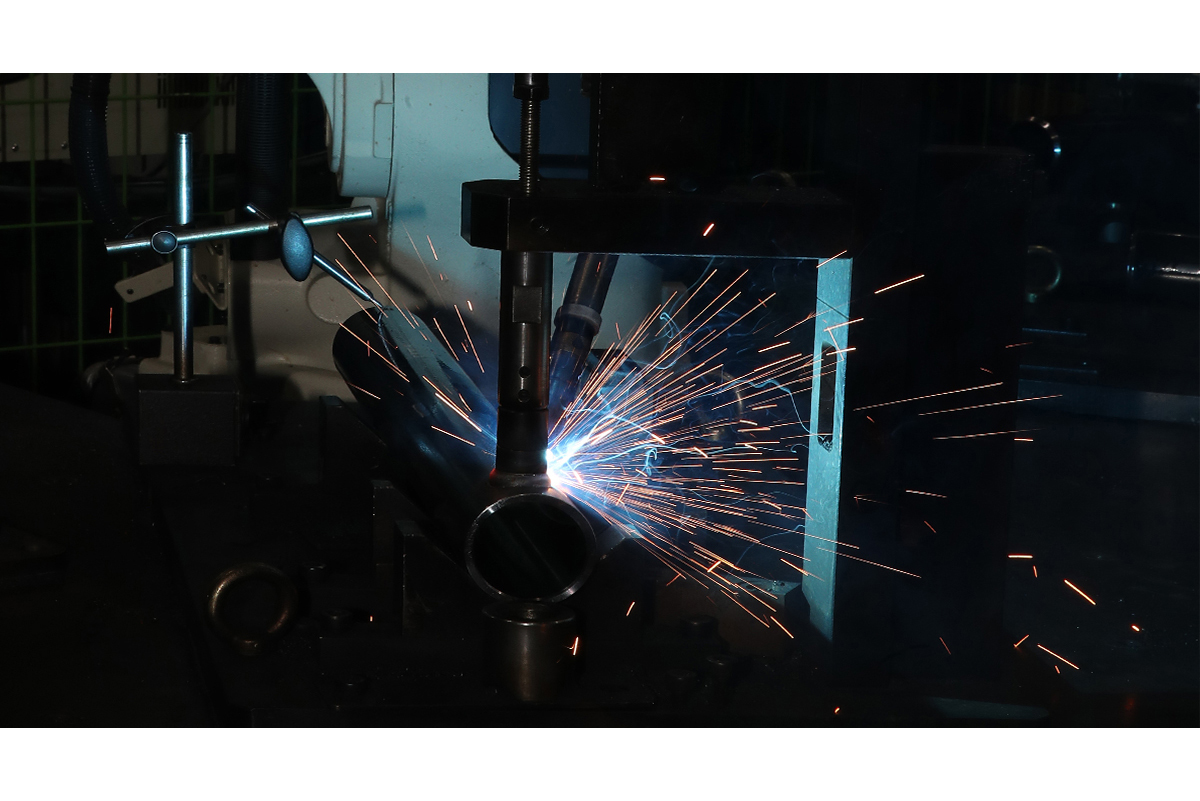
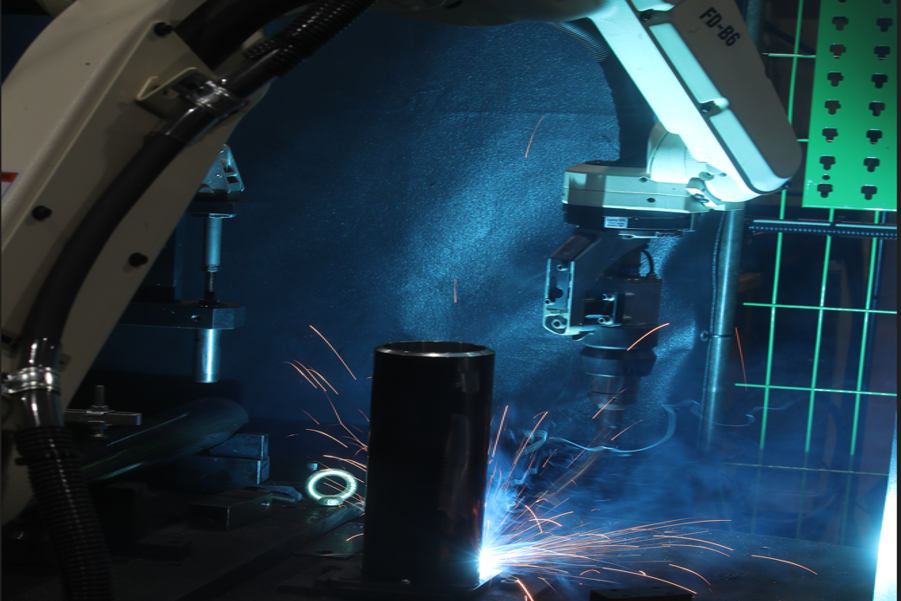
04 溶接-Ⅰ
Port部の溶接 – 本溶接前のTUBE変形を考慮したPORT NIPPLEの溶接
05 S.R.B
Port部の溶接 – 本溶接前のTUBE変形を考慮したPORT NIPPLEの溶接
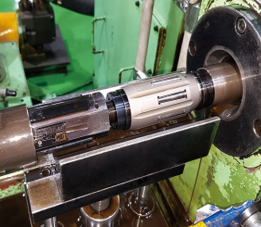
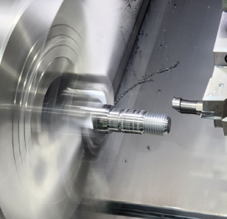
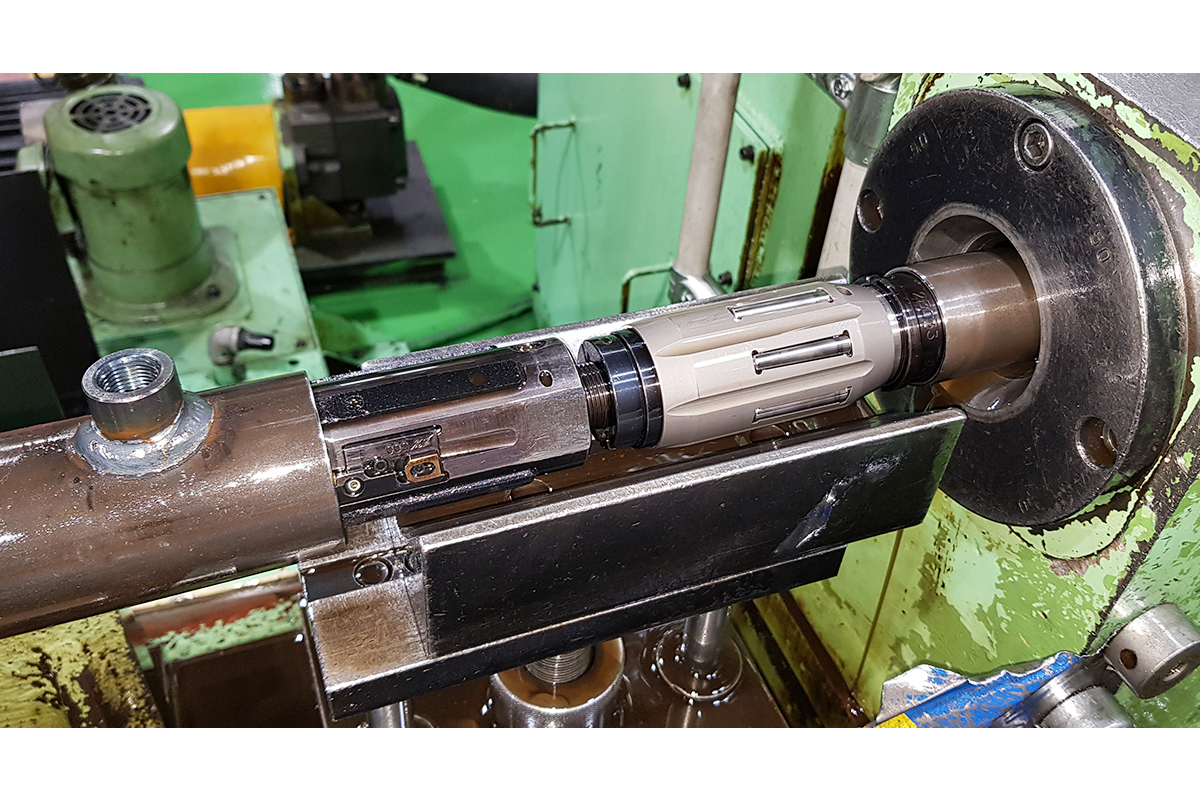
06 2次 CNC加工
NIPPLE溶接後、溶接変形を後ねじ加工を通じてTUBEのねじ同心度を測定誤差範囲内に管理する。
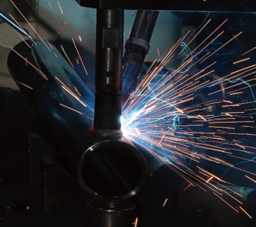
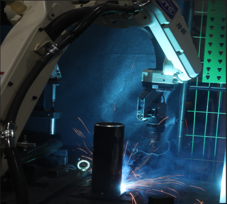
07 溶接-Ⅱ
TUBE溶接 : 自動丸型溶接機(TUBE+COVER及びEND溶着)
ROD溶接 : 半自動丸型溶接(ROD+END溶着)
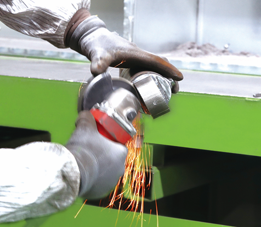
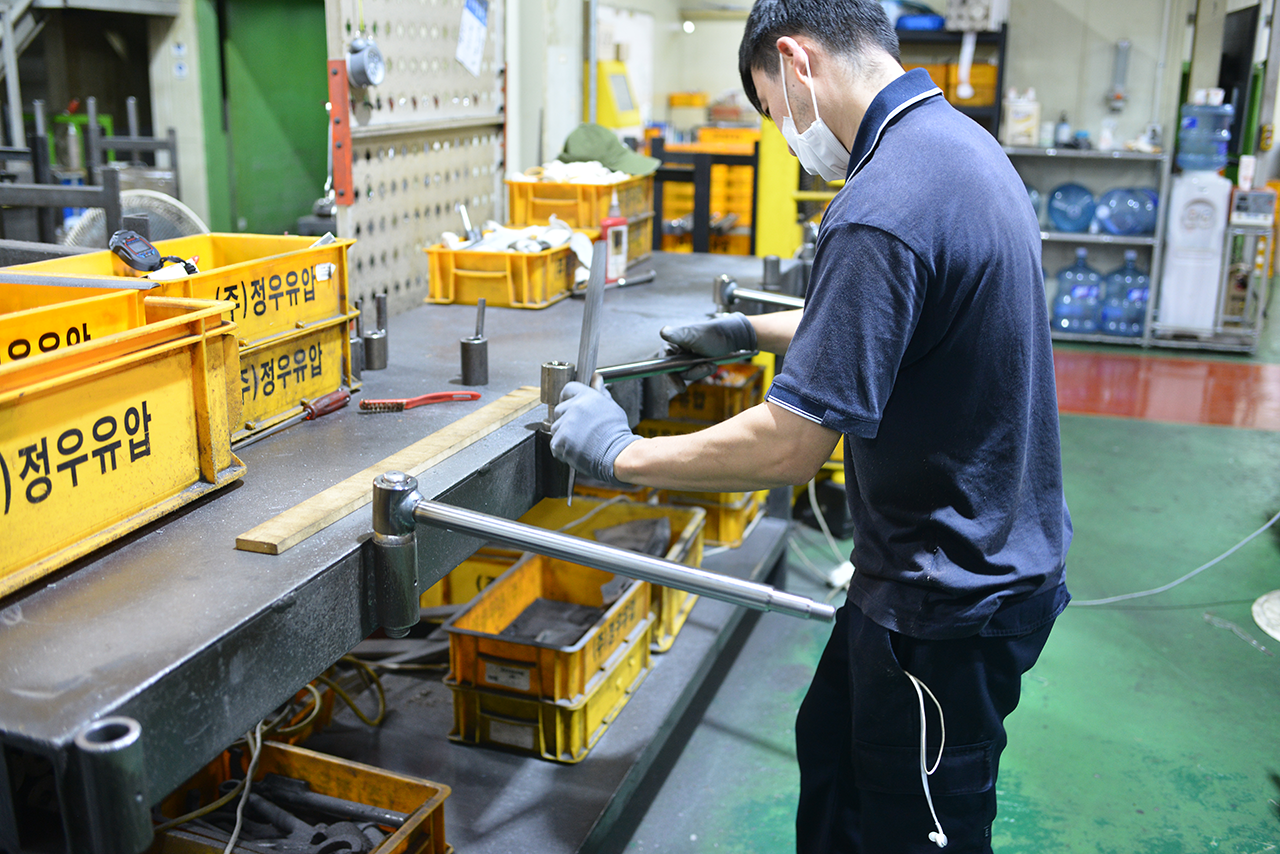
08 仕上げ
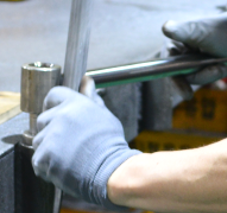
溶接の後に発生したスパッタや溶接のスラグを取り除き、チューブ外径の引抜パウダーを取り除く。
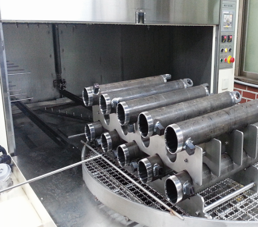
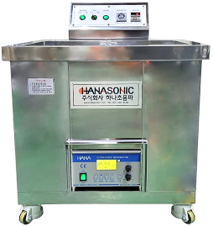
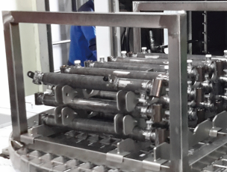
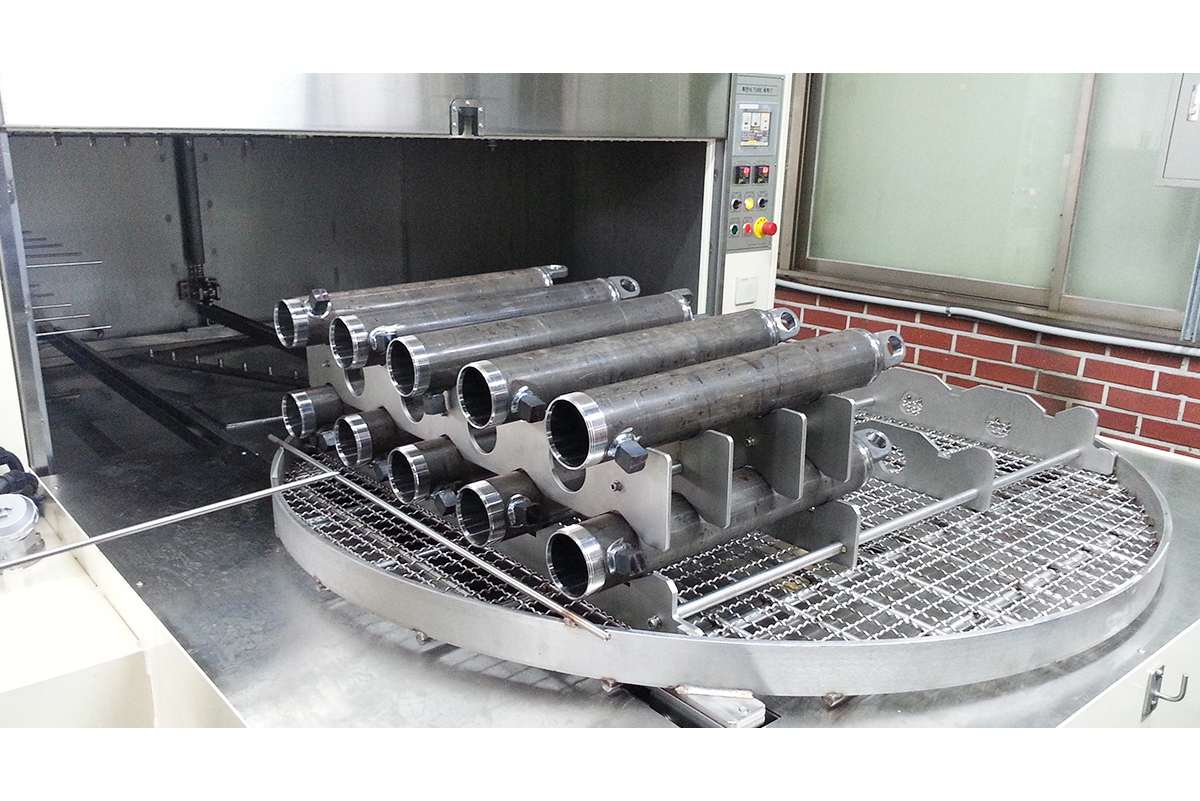
09 洗浄-Ⅰ
3次元高圧自動洗浄機で組み立て前にTUBE内径及びネジ部を洗浄する。
ROD-COVER&PISTON PACKING 組立前洗浄
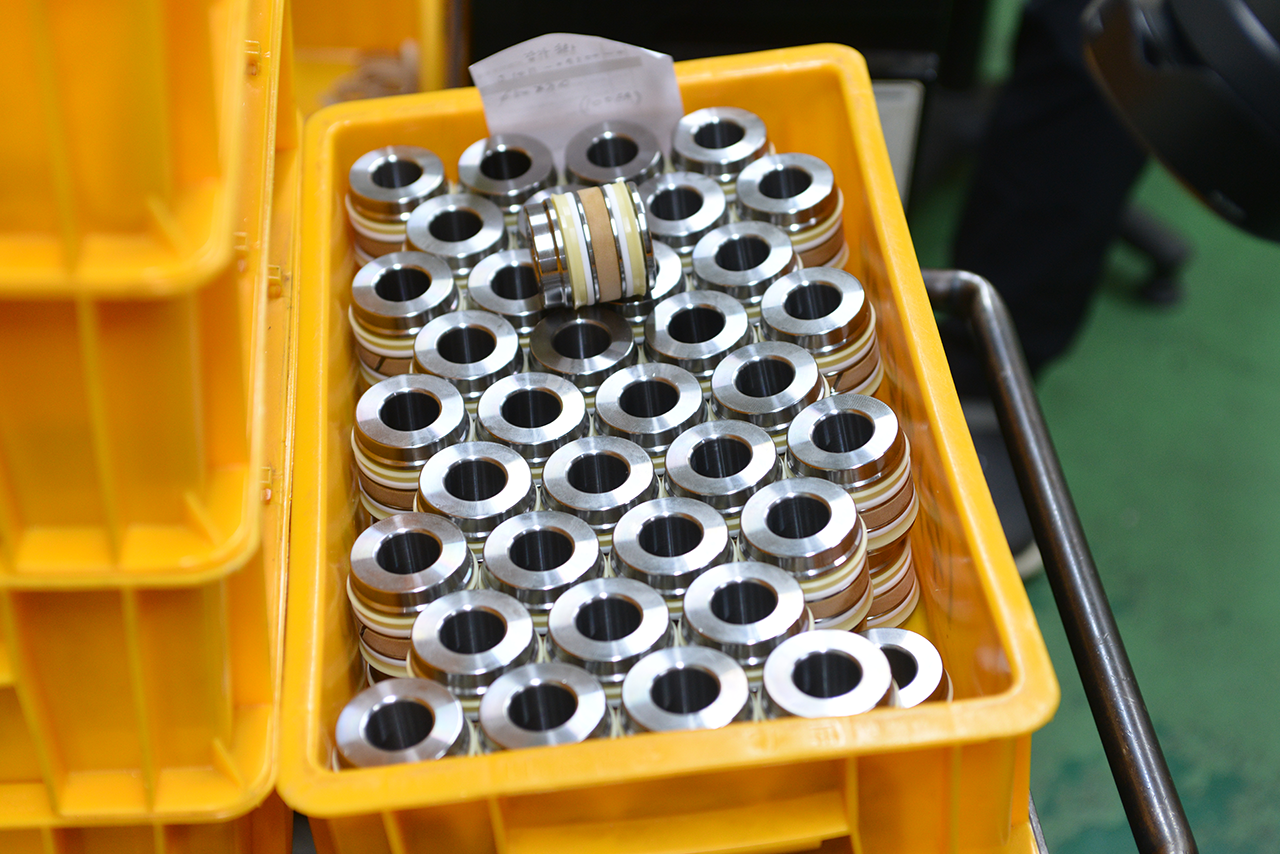
10 組立-Ⅰ
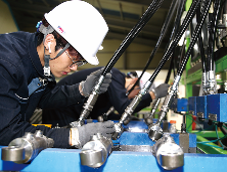
RODにPACKING組み立てられたROD-COVER&PISTONを組み立て、
3点LOCKNUTで締め付けトークに合わせて締め付け、RODPARTを完成させる。
11 組立-Ⅱ
Tube part + Rod part 完全組立
▶ Air test 確認
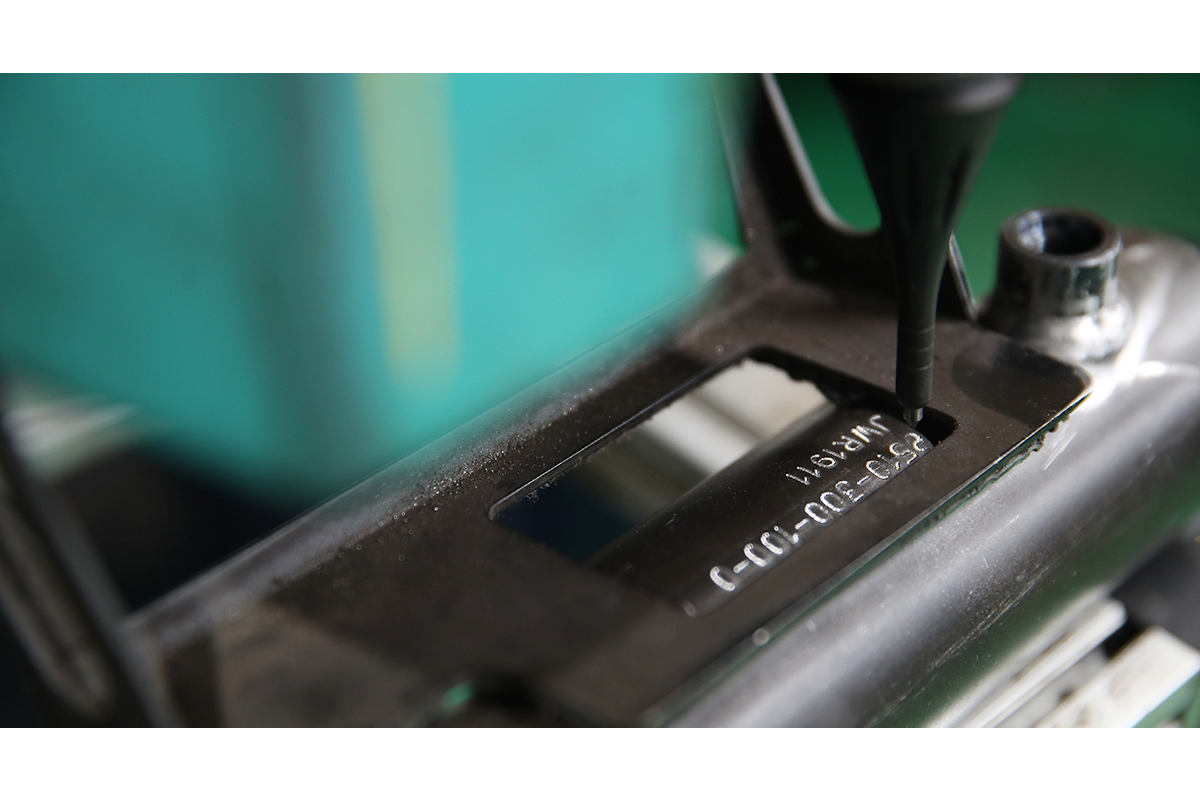
12 刻印
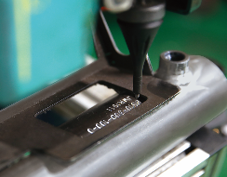
製品に製作先、品番、生産日など、製品を識別できるように刻印を行う。
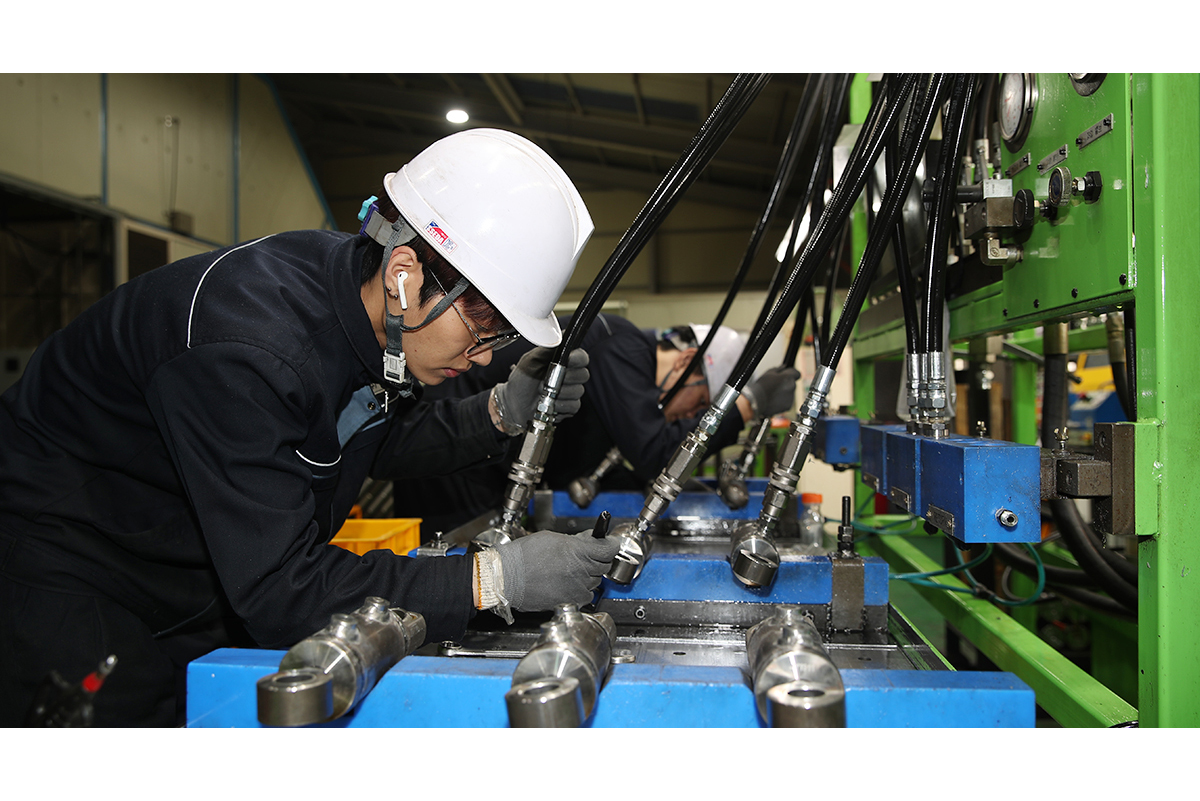
13 油圧テスト
油圧全数検査によりシリンダー内、外部漏れ量及び作動状態検査
(最大圧力 : 650kgf/㎠)
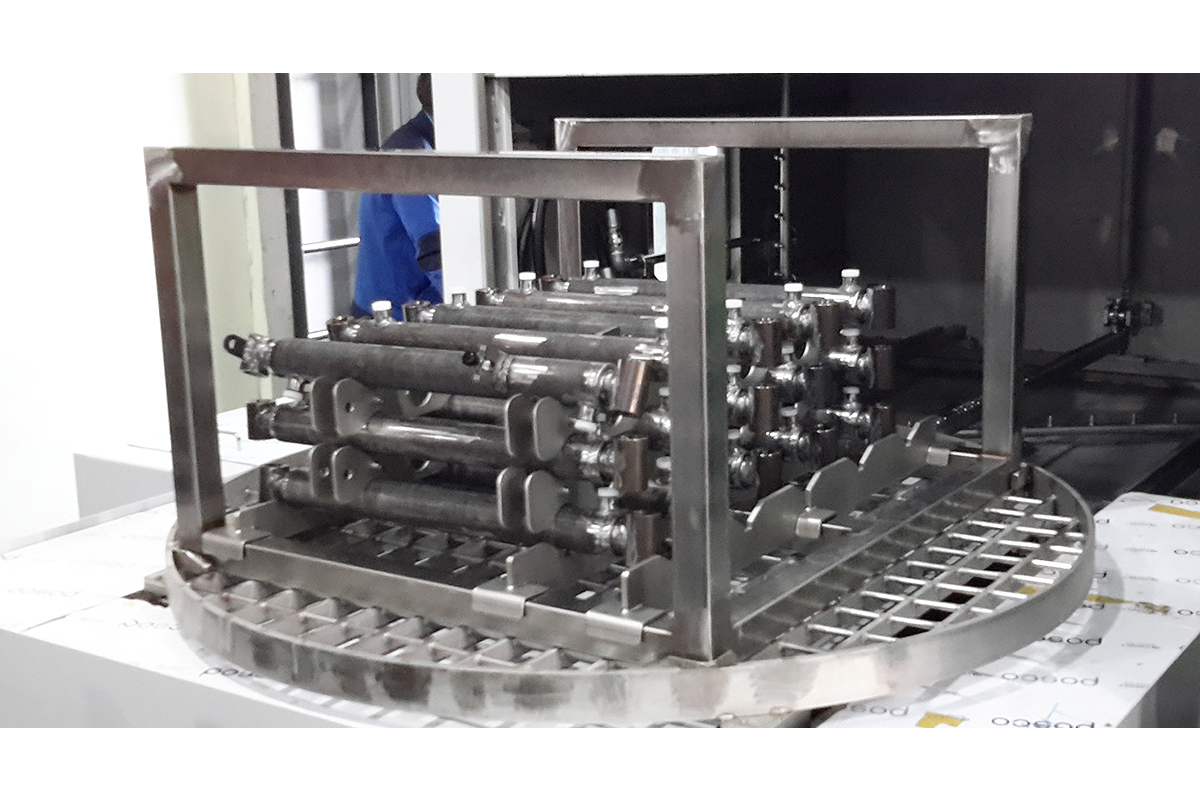
14 洗浄-Ⅱ
3次元高圧自動洗浄機で塗装前の外部の油気及び異物を取り除く。
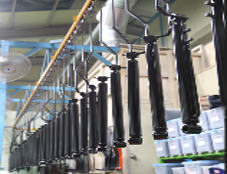
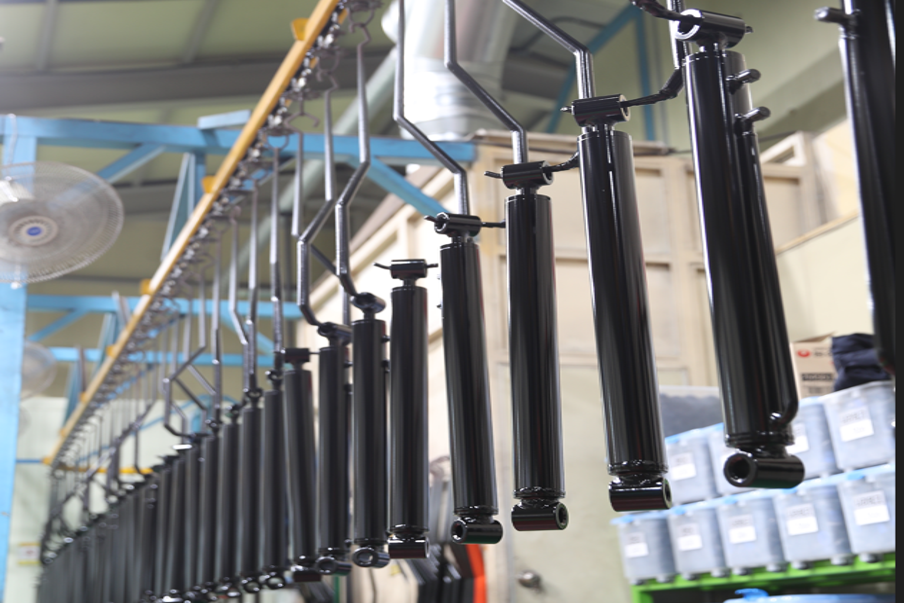
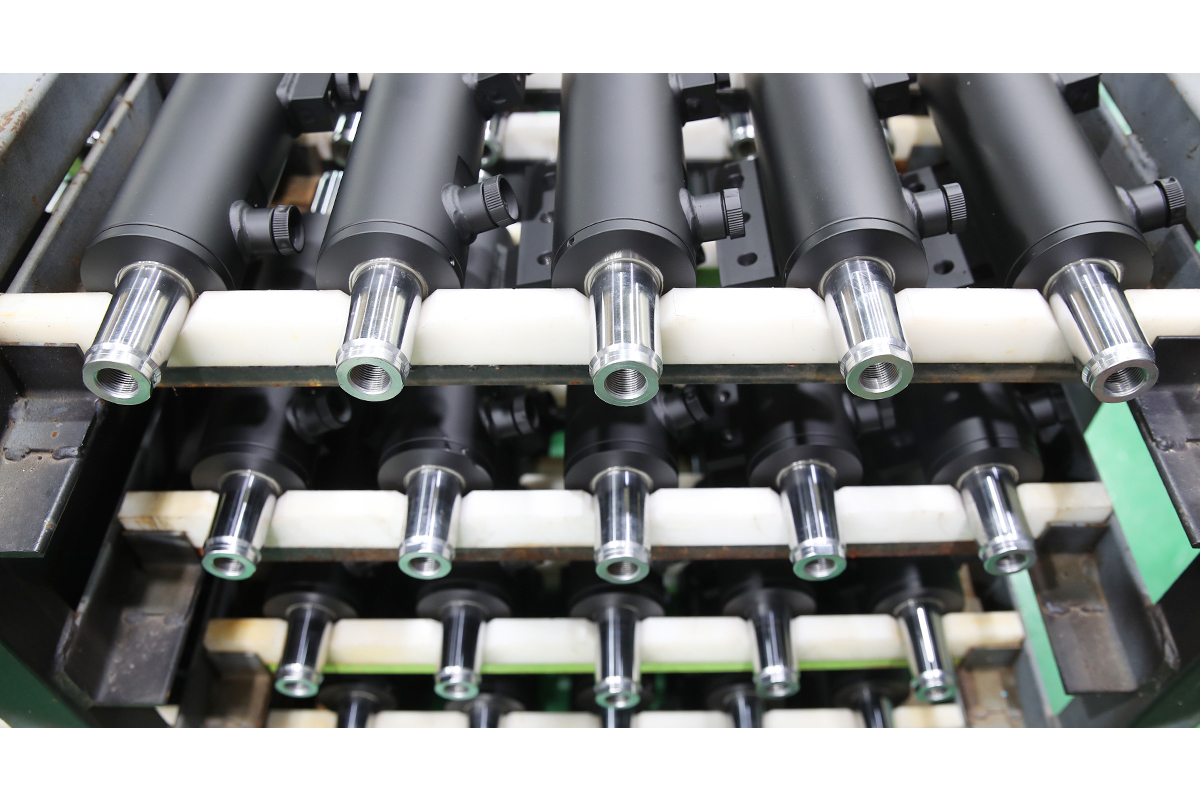
15 塗装
▶ 塗装方式 : 液体BELL TYPE自動静電塗装塗布
▶ 予熱 > 下塗 > 上塗 > タッチアップ > 強制乾燥 > 自然乾燥
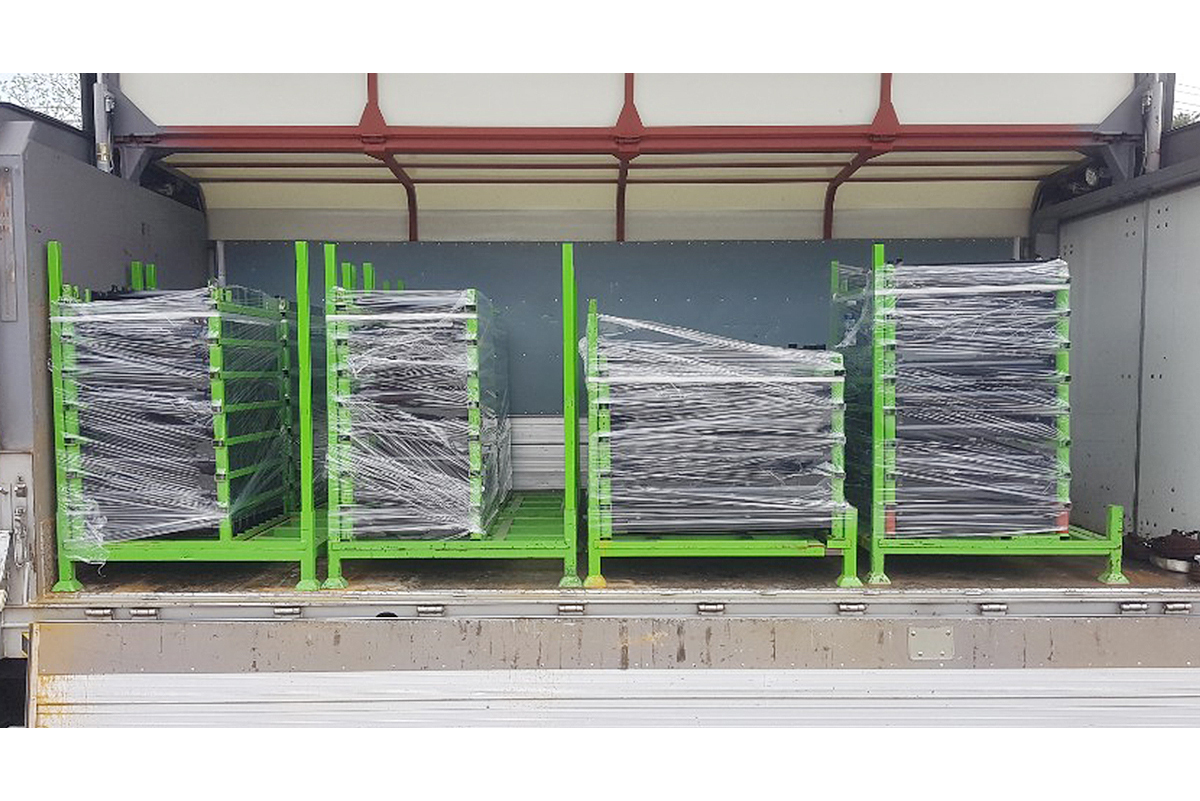
16 出荷検査&個別識別表付
塗装品質を考慮した専用パレットを製作して使用することで顧客満足度を満たす
個別識別表の付着及び異物の引き込み防止用ラッピング作業
17 包装&自然乾燥
出荷前に自然乾燥待機(液体塗装の特性上72時間の自然乾燥を維持する必要あり)
完成品の在庫に対するLOT管理(取引先からの緊急発注に備えて在庫を保有)
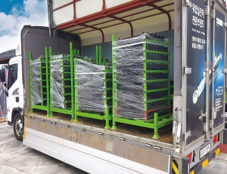
18 納品
取引先を直接訪ねて納品し、製品使用の問題点及び改善案のフィードバックを行う。
X